Índice do fórum » Projetos » Biblioteca de corte a laser
| Autor | Mensagem |
|---|---|
| joshazze Administrador Registrado em: Fev 2026 Mensagens: 28 Localização: Belo Horizonte |
Enviado em: 22 Set 2026
Assunto: Biblioteca de corte a laser
ContextoComecei a cortar peças de acrílico para os projetos da liga de robótica: uma base para robô, um berço para uma placa Arduino Mega, suportes e caixas. Desenhar cada peça à mão num programa de CAD funcionava para uma peça. Para várias versões da mesma peça, ficava lento e sujeito a erro. A máquina disponível é uma cortadora a laser com mesa de 1150 por 1000 milímetros. Erro de medida custa chapa. O que eu fizUma biblioteca em Python puro, sem dependências, em que cada peça é descrita num arquivo JSON com as medidas. O código gera os arquivos de corte em DXF, SVG e PDF, com cotas e uma tabela de medidas para conferência.
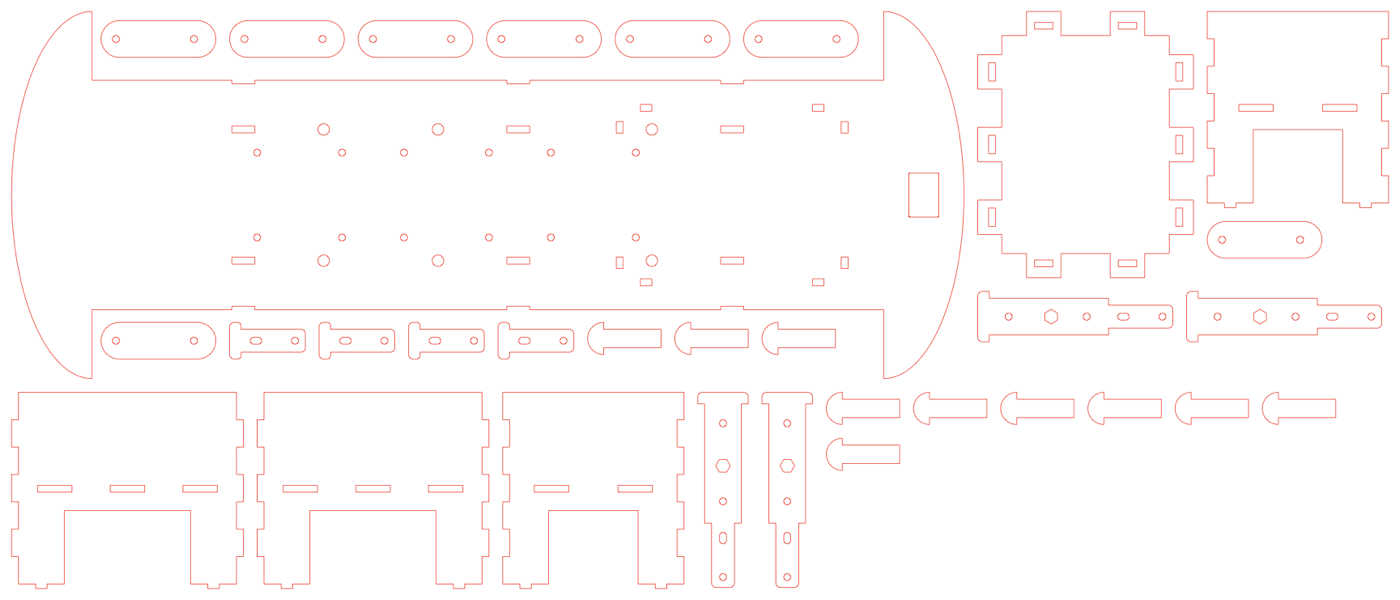
Chapa completa, com a base e as peças avulsas encaixadas. A biblioteca tem módulos para geometria de polígonos, compensação de kerf, juntas (dedos, encaixe em T com bolso de porca, meia-madeira, rabo de andorinha, dobradiça viva e porca cativa em sanduíche), um registro de materiais que diferencia valor medido de valor estimado, um relatório de aproveitamento da chapa e um validador. O validador é obrigatório. Nenhum arquivo vai para a máquina sem passar por
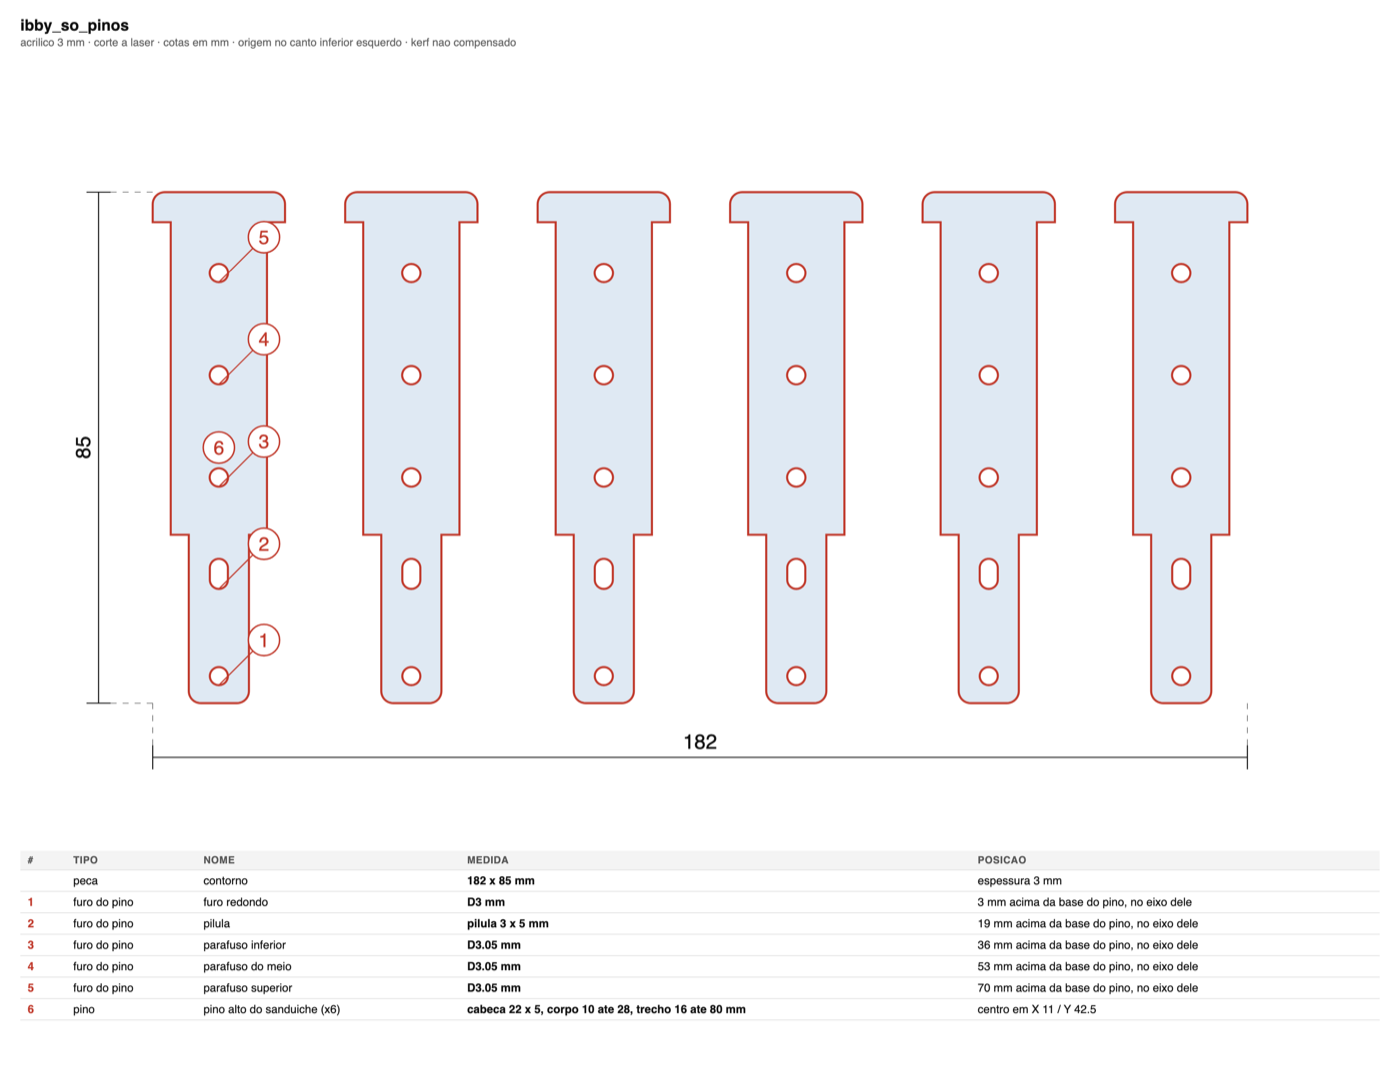
Prancha cotada gerada junto com o arquivo de corte. Como funcionaO laser remove uma faixa fina de material, o kerf, e por isso a trajetória precisa ser deslocada em metade dessa largura. O sentido depende do papel do contorno: um contorno externo é deslocado para fora, para a peça não sair menor. Um furo é deslocado para dentro, porque o laser já alarga o vazio sozinho.
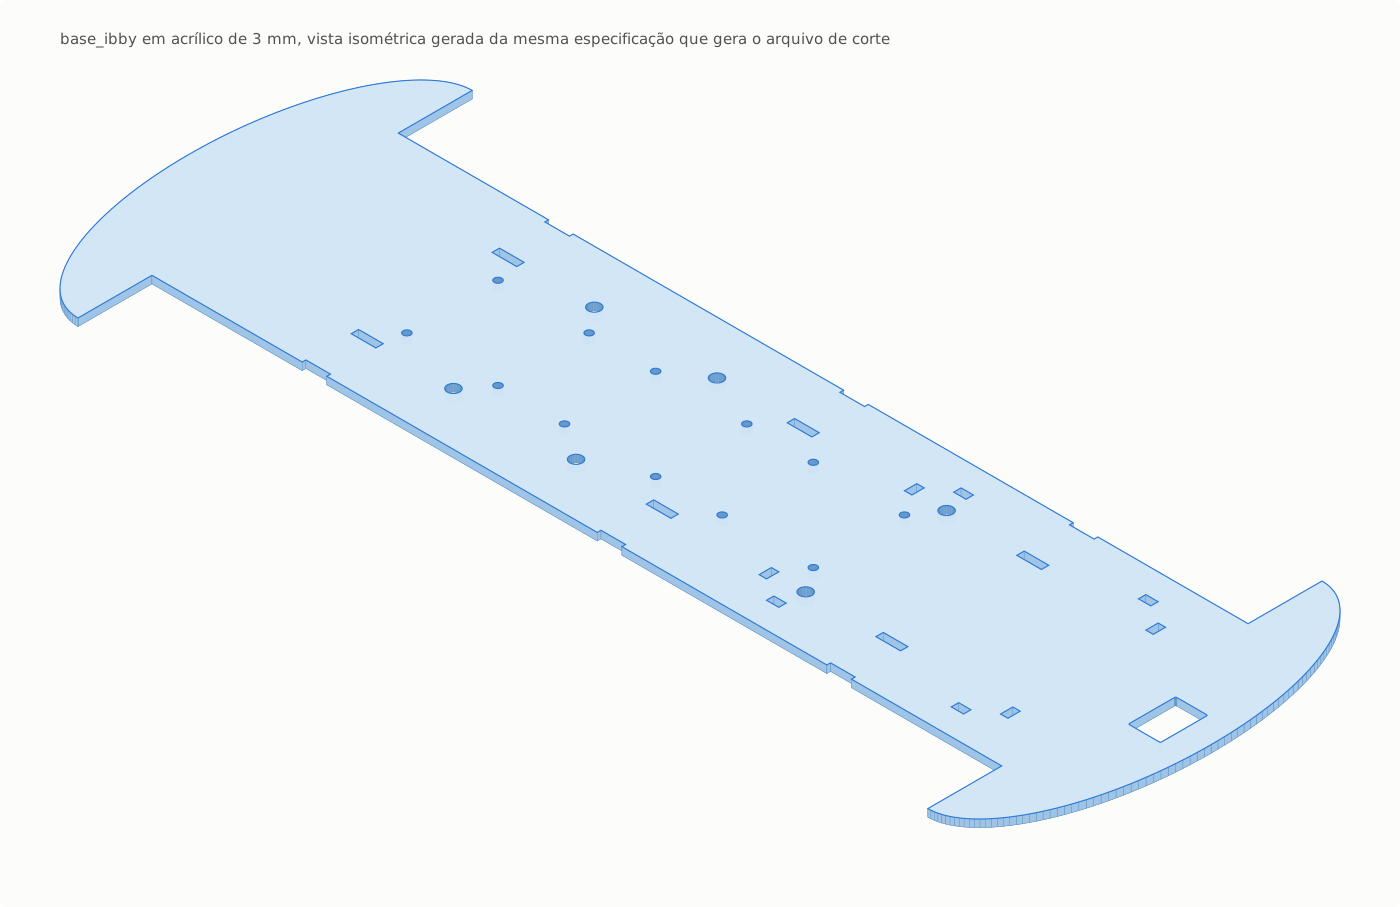
A base em 3D, gerada da mesma especificação que produz o corte. Para calibrar, a biblioteca gera uma chapa de teste de 182 por 257 milímetros com pente de kerf, escada de folgas de 0,00 a 0,35 mm, bolsos para porcas M3, M4 e M5, pente de espessura, tiras de ponte e três padrões de dobradiça viva. Tudo vem rotulado. Corta-se uma vez, mede-se com paquímetro, e os valores medidos substituem os estimados no registro do material. O kerf não resolve a outra pergunta de quem chega numa máquina nova: com qual velocidade e potência cada material corta e grava. As tabelas de fábrica são ponto de partida, e na máquina do laboratório a primeira chapa de MDF mostrou que ela corta mais fraco do que a tabela diz. Para isso a biblioteca ganhou um comando que escreve direto o projeto do LightBurn: uma chapa com a grade de gravação e a grade de corte lado a lado, cada quadrado com a sua velocidade e potência já preenchidas, rótulos nas linhas e colunas, material e data no canto, e uma borda de corte que sai por último para soltar a placa. Material novo é um JSON de dez linhas e um comando. No mesmo dia saíram matrizes de MDF, acrílico leitoso de 2 e 3 mm e papel paraná. O que aprendiAo transformar o código solto em biblioteca, encontrei um erro de sinal na compensação de kerf. O contorno externo estava certo, mas os furos, rasgos e polígonos eram deslocados no sentido errado. Na prática, um furo de 3,2 mm para parafuso M3 sairia com 3,5 mm na chapa. O erro só não custou material porque a compensação estava desligada em todas as especificações. Havia mais. O deslocamento era feito por escala a partir do centro, o que num retângulo de 415 por 160 mm move as arestas longas bem menos que as curtas. Reescrevi o deslocamento e o conferi contra uma biblioteca de geometria de referência em 20 combinações de forma e distância. A lição foi não confiar numa função geométrica só porque o resultado parece certo na tela. Hoje cada erro desse tipo tem um teste que o pega. A matriz trouxe dois limites que eu não conhecia. O LightBurn tem 30 camadas, e cada quadrado da matriz gasta uma, então as duas grades somadas cabem em 28 quadrados e o gerador recusa o que passar disso. O segundo apareceu na pré-visualização: a origem dessa máquina fica no canto de trás à direita, e o texto saiu de cabeça para baixo. O desenho passou a sair girado 180 graus, e um teste falha se o giro sumir. Resultados
|
« Tópico anterior: Limites Próximo tópico: CR9 »